- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
துல்லிய ஊசி மோல்டுகளுக்கு எந்த மோல்ட்பேஸ் மற்றும் ஸ்டாண்டர்ட் பார்ட் பாகங்கள் அவசியம்?
துல்லியமான ஊசி வடிவமானது குழி மற்றும் மையத்தை விட அதிகமாக சார்ந்துள்ளது. மோல்டிங் அமைப்பை ஒன்றாக வைத்திருக்கும் கட்டமைப்பு கட்டமைப்பை அச்சு அடித்தளம் வழங்குகிறது, அதே நேரத்தில் நிலையான கூறுகள் சீரமைப்பு, இயக்கம், நிலைப்படுத்தல் மற்றும் பகுதி வெளியேற்றத்தைக் கட்டுப்படுத்துகின்றன. இந்த கூறுகள் சரியாக பொருந்தவில்லை அல்லது துல்லியமாக தயாரிக்கப்பட்டால், ஃபிளாஷ், சீரற்ற உடைகள், சீரற்ற பகுதி பரிமாணங்கள், கடினமான அச்சு திறப்பு மற்றும் முன்கூட்டிய கருவி செயலிழப்பு போன்ற சிக்கல்கள் ஏற்படலாம். சரியானதைத் தேர்ந்தெடுப்பதுமோல்ட்பேஸ் மற்றும் நிலையான பகுதிஎனவே கூறுகள் நம்பகமான ஊசி வடிவத்தை உருவாக்குவதில் ஒரு அடிப்படை படியாகும்.
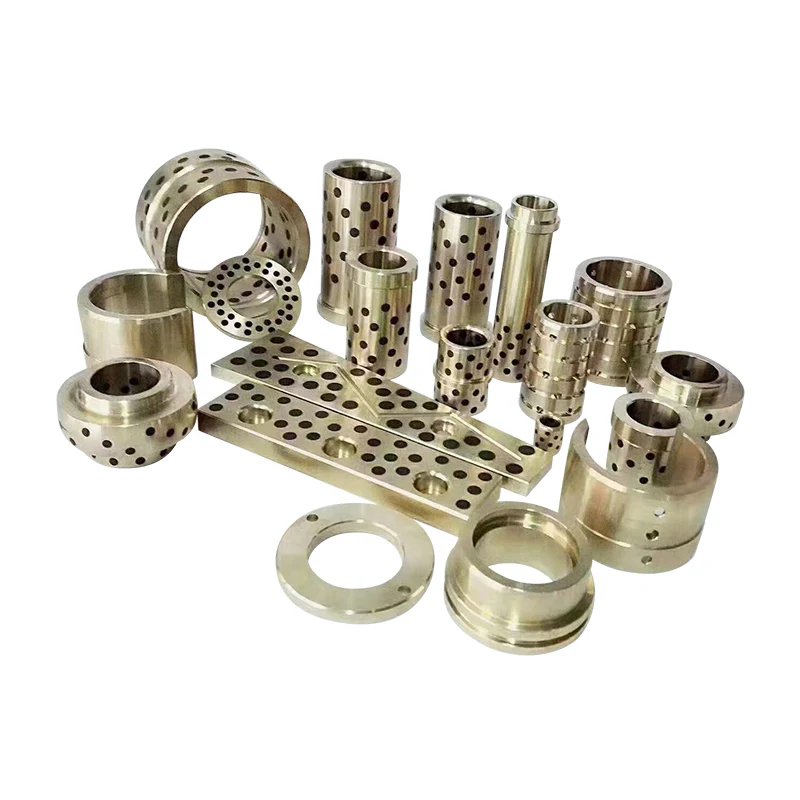
நன்கு வடிவமைக்கப்பட்ட அச்சு அசெம்பிளி பொருத்தமான தட்டு பொருட்கள், துல்லியமான எந்திரம், நம்பகமான வழிகாட்டுதல் அமைப்புகள், சரியாக தேர்ந்தெடுக்கப்பட்ட எஜெக்டர் கூறுகள் மற்றும் இணக்கமான பாகங்கள் ஆகியவற்றை ஒருங்கிணைக்கிறது. தேவையான உள்ளமைவு அச்சு அளவு, பிசின் பண்புகள், குழி அமைப்பு, ஊசி அழுத்தம், உற்பத்தி அளவு மற்றும் ஊசி மோல்டிங் இயந்திரத்தின் விவரக்குறிப்புகள் ஆகியவற்றுடன் மாறுபடும்.Moldburger Mold Industry Co., Ltd.P20 ஸ்டீல், 1.2311 கிரேடு ஸ்டீல், SUJ2 வழிகாட்டி கூறுகள் மற்றும் SKD61 எஜெக்டர் பின்களை உள்ளடக்கிய வெளியிடப்பட்ட விவரக்குறிப்புகளுடன், தொழில்துறை பயன்பாடுகளுக்கான அச்சு தளங்கள் மற்றும் துல்லியமான அச்சு கூறுகளை வழங்குகிறது. ஒவ்வொரு கூறுகளின் செயல்பாடு மற்றும் தேர்வு அளவுகோல்களைப் புரிந்துகொள்வது வடிவமைப்பாளர்கள் மற்றும் வாங்கும் குழுக்கள் மேலும் தகவலறிந்த முடிவுகளை எடுக்க உதவுகிறது.
பொருளடக்கம்
1. நிலையான ஊசி அச்சுக்கு என்ன மோல்ட் பேஸ் பிளேட்டுகள் அவசியம்?
2. எந்த நிலையான கூறுகள் சீரமைப்பு, இயக்கம் மற்றும் வெளியேற்றத்தைக் கட்டுப்படுத்துகின்றன?
3. பொருட்கள், சகிப்புத்தன்மை மற்றும் உற்பத்தித் தரம் எவ்வாறு மதிப்பிடப்பட வேண்டும்?
5. அடிக்கடி கேட்கப்படும் கேள்விகள்
நிலையான ஊசி அச்சுக்கு என்ன மோல்ட் பேஸ் பிளேட்டுகள் அவசியம்?
அச்சு அடித்தளம் என்பது குழி, கோர், வழிகாட்டும் அமைப்பு, வெளியேற்றும் பொறிமுறை மற்றும் பிற செயல்பாட்டு கூறுகளை அவற்றின் நோக்கம் கொண்ட நிலைகளில் வைத்திருக்கும் துணை அமைப்பு ஆகும். உட்செலுத்துதல் மோல்டிங்கின் போது, சட்டசபை கிளாம்பிங் விசை, ஊசி அழுத்தம், மீண்டும் மீண்டும் திறப்பது மற்றும் மூடுவது மற்றும் வெப்ப மாற்றங்களுக்கு உட்பட்டது. இந்த இயக்க நிலைமைகளின் கீழ் அடிப்படை பரிமாண நிலைத்தன்மையை பராமரிக்க வேண்டும். குழி மற்றும் மையப்பகுதி துல்லியமாக எந்திரம் செய்யப்பட்டிருந்தாலும், போதுமான தட்டு விறைப்பு அல்லது மோசமான சீரமைப்பு இறுதி வார்ப்பிக்கப்பட்ட பகுதியை பாதிக்கலாம்.
தட்டு ஏற்பாடு அச்சு வடிவமைப்பைப் பொறுத்தது. ஒரு வழக்கமான இரண்டு-தட்டு அச்சு பொதுவாக மேல் கிளாம்பிங் பிளேட், கேவிட்டி பிளேட், கோர் ப்ளேட், சப்போர்ட் பிளேட், ஸ்பேசர் பிளாக்ஸ், எஜெக்டர் பிளேட்கள் மற்றும் கீழ் கிளாம்பிங் பிளேட் ஆகியவற்றை உள்ளடக்கியது. மிகவும் சிக்கலான கருவிகளுக்கு ஸ்லைடர்கள், லிஃப்டர்கள், ஹாட் ரன்னர்கள் அல்லது சிறப்பு வெளியேற்ற ஏற்பாடுகளுக்கு இடமளிக்க கூடுதல் தட்டுகள் அல்லது செருகல்கள் தேவைப்படலாம். ஒவ்வொரு தட்டுக்கும் ஒரு வரையறுக்கப்பட்ட இயந்திரப் பாத்திரம் உள்ளது, மேலும் அதன் பரிமாணங்கள் பெயரளவு அச்சு அளவைக் குறிப்பதன் மூலம் மட்டுமே தேர்ந்தெடுக்கப்படாமல் அச்சு அமைப்பைக் கொண்டு தீர்மானிக்கப்பட வேண்டும்.
எந்த தட்டுகள் முக்கிய கட்டமைப்பு கூட்டத்தை உருவாக்குகின்றன?
ஒரு அச்சு தளத்தைக் குறிப்பிடும்போது பின்வரும் கூறுகள் பொதுவாகக் கருதப்படுகின்றன:
- மேல் இறுக்கும் தட்டு:ஊசி மோல்டிங் இயந்திரத்தின் நிலையான தட்டுடன் அச்சின் நிலையான பக்கத்தை இணைக்கிறது. இது மேல் அச்சு அசெம்பிளிக்கான பெருகிவரும் மேற்பரப்பை வழங்குகிறது மற்றும் தேவைப்படும் இடங்களில் ஸ்ப்ரூ புஷிங்கிற்கு இடமளிக்கிறது.
- குழி தட்டு:குழி செருகலை ஆதரிக்கிறது அல்லது குழி எந்திரத்தை நேரடியாகக் கொண்டுள்ளது. அதன் தட்டையான தன்மை, தடிமன் மற்றும் விறைப்புத்தன்மை ஆகியவை, குழியின் பக்கம் எவ்வளவு சீராக இறுக்கப்படும்போது ஆதரிக்கப்படுகிறது என்பதைப் பாதிக்கிறது.
- மைய தட்டு:கோர் இன்செர்ட் அல்லது கோர்-ஃபார்மிங் அம்சங்களை வைத்திருக்கிறது. மீண்டும் மீண்டும் உற்பத்தி சுழற்சிகள் முழுவதும் குழி தட்டுடன் வடிவமைக்கப்பட்ட உறவை அது பராமரிக்க வேண்டும்.
- ஆதரவு தட்டு:கோர்-சைட் அசெம்பிளியை வலுப்படுத்துகிறது மற்றும் ஊசி அழுத்தத்தின் கீழ் வளைவதைத் தடுக்க உதவுகிறது. தேவையான தடிமன் மற்றும் ஆதரவு ஏற்பாடு திட்டமிடப்பட்ட பகுதி, குழி அமைப்பு மற்றும் எதிர்பார்க்கப்படும் மோல்டிங் சுமைகளைப் பொறுத்தது.
- ஸ்பேசர் தொகுதிகள்:எஜெக்டர் அசெம்பிளி பயணிக்க தேவையான இடத்தை உருவாக்கவும். அவற்றின் பரிமாணங்கள் கிடைக்கக்கூடிய வெளியேற்ற பக்கவாதத்தை தீர்மானிக்கின்றன மற்றும் நகரும் பகுதிகளுக்கு போதுமான அனுமதியை அனுமதிக்க வேண்டும்.
- எஜெக்டர் ரிடெய்னர் பிளேட் மற்றும் எஜெக்டர் பிளேட்:எஜெக்டர் ஊசிகள், ஸ்லீவ்கள் மற்றும் பிற வெளியேற்ற உறுப்புகளைப் பிடித்து இயக்கவும். அவர்களின் இயக்கம் இணையாக மற்றும் குறுக்கீடு இல்லாமல் இருக்க வேண்டும்.
- கீழே இறுக்கும் தட்டு:அச்சு நகரும் பக்கத்தை நகரும் தட்டுடன் இணைக்கிறது மற்றும் தேவையான மவுண்டிங் மற்றும் ஆதரவு இடைமுகத்தை வழங்குகிறது.
இந்த தட்டுகள் இணைக்கப்பட்ட இயந்திர அமைப்பாக வேலை செய்கின்றன. எடுத்துக்காட்டாக, ஆதரவுத் தகட்டின் தடிமன் அதிகரிப்பது திசைதிருப்புதலுக்கான எதிர்ப்பை மேம்படுத்தலாம், ஆனால் இது ஒட்டுமொத்த அச்சு உயரத்தையும் கிடைக்கக்கூடிய இயந்திர இடத்தையும் பாதிக்கிறது. இதேபோல், ஸ்பேசர் பிளாக் உயரத்தை மாற்றுவது எஜெக்டர் ஸ்ட்ரோக் மற்றும் திரும்பும் கூறுகளுக்கான அறையை பாதிக்கும். எனவே வடிவமைப்பு மதிப்பாய்வு என்பது தட்டுகளின் முழுமையான அடுக்கைக் கருத்தில் கொள்ள வேண்டும், ஒவ்வொரு தட்டுகளையும் ஒரு சுயாதீனமான கொள்முதல் பொருளாகக் கருதக்கூடாது.
என்ன பொருள் மற்றும் கடினத்தன்மை விவரக்குறிப்புகள் பொருத்தமானவை?
பொருள் தேர்வு ஒவ்வொரு தட்டில் வைக்கப்படும் இயந்திர கோரிக்கைகளை பிரதிபலிக்க வேண்டும். Moldburger Mold Industry Co., Ltd. இலிருந்து வெளியிடப்பட்ட ProSeries மோல்டு-அடிப்படைத் தகவல், P20 முன் கடினப்படுத்தப்பட்ட எஃகு மற்றும் 1.2311 தர எஃகு ஆகியவற்றை அடிப்படைப் பொருள் விருப்பங்களாக அடையாளப்படுத்துகிறது. பட்டியலிடப்பட்ட கடினத்தன்மை 28 முதல் 32 HRC, இழுவிசை வலிமை 965 முதல் 1200 N/mm² மற்றும் குறைந்தபட்ச மகசூல் வலிமை 800 N/mm² ஆகும். இந்த மதிப்புகள் கூறப்பட்ட ProSeries உள்ளமைவை மதிப்பிடுவதற்கான குறிப்பை வழங்குகின்றன, ஆனால் வாங்குபவர்கள் பொருள் சான்றிதழையும் சரியான வரிசைக்கு பொருந்தக்கூடிய விவரக்குறிப்பையும் உறுதிப்படுத்த வேண்டும்.
| கூறு | வெளியிடப்பட்ட பொருள் | வெளியிடப்பட்ட கடினத்தன்மை | பட்டியலிடப்பட்ட மேற்பரப்பு நிலை |
| தட்டுகள் ஏ மற்றும் பி | பி20 / 1.2311 | 28 முதல் 32 HRC | தரையில் மற்றும் பளபளப்பான |
| ஆதரவு தட்டு எஸ் | 1045 கார்பன் எஃகு | 18 முதல் 22 HRC | மைதானம் |
| எஜெக்டர் ஹவுசிங் சி மற்றும் டி | பி20 / 1.2311 | 28 முதல் 32 HRC | மைதானம் |
| வழிகாட்டி தூண்கள் மற்றும் புஷிங்ஸ் | SUJ2 தாங்கி எஃகு | 58 முதல் 62 HRC வரை | கடினப்படுத்தப்பட்ட மற்றும் தரையில் |
| எஜெக்டர் ஊசிகள் | SKD61 / H13 கருவி எஃகு | 48 முதல் 52 HRC | துல்லியமான மைதானம் |
ஒரு பொது நோக்கத்திற்கான அச்சுக்கு, P20 அடிக்கடி தேர்ந்தெடுக்கப்படுகிறது, ஏனெனில் இது இயந்திரத்திறன், மெருகூட்டல் மற்றும் இயந்திர செயல்திறன் ஆகியவற்றின் நடைமுறை சமநிலையை வழங்குகிறது. அதிக அழுத்தக் கருவிக்கு வேறு எஃகு தரம் அல்லது கணிசமான ஆதரவு ஏற்பாடு தேவைப்படலாம். பொருள் தேர்வு மோல்டிங் பிசின் கணக்கில் இருக்க வேண்டும். கண்ணாடி-ஃபைபர்-வலுவூட்டப்பட்ட பிளாஸ்டிக், எடுத்துக்காட்டாக, அச்சு மேற்பரப்புகள் மற்றும் நகரும் கூறுகள் மீது சிராய்ப்பு உடைகள் அதிகரிக்க முடியும். அரிக்கும் அல்லது ஈரப்பதம் உணர்திறன் செயலாக்க சூழல்கள் தேர்ந்தெடுக்கப்பட்ட பகுதிகளில் அரிப்பை-எதிர்ப்பு பொருட்கள் தேவைப்படலாம்.
அச்சு-அடிப்படை பரிமாணங்களை இயந்திரத்துடன் எவ்வாறு பொருத்த வேண்டும்?
பொருள் தரத்தைப் போலவே உடல் பொருந்தக்கூடிய தன்மையும் முக்கியமானது. ஒரு அச்சுத் தளமானது இயந்திரத்தின் தகடு பரிமாணங்கள் மற்றும் டை-பார் இடைவெளிக்குள் பொருந்த வேண்டும், அதே நேரத்தில் அதன் இருப்பிட வளையம், பெருகிவரும் துளைகள், ஒட்டுமொத்த உயரம் மற்றும் எஜெக்டர் இடைமுகம் ஆகியவை இயந்திர விவரக்குறிப்புடன் பொருந்த வேண்டும். அச்சு வடிவமைப்பாளர் கிடைக்கக்கூடிய பகல் வெளிச்சம், அதிகபட்ச திறப்பு பக்கவாதம், குறைந்தபட்ச அச்சு தடிமன் மற்றும் இயந்திரத்தின் இறுக்கும் திறன் ஆகியவற்றைக் கருத்தில் கொள்ள வேண்டும்.
ProSeries வெளியிடப்பட்ட அளவு மேட்ரிக்ஸ் ஐந்து குறிப்பு உள்ளமைவுகளை வழங்குகிறது. கீழே உள்ள புள்ளிவிவரங்கள் பட்டியலிடப்பட்ட தட்டு பரிமாணங்கள் மற்றும் ஒட்டுமொத்த உயரத்தை விவரிக்கின்றன, ஒவ்வொரு தனிப்பயனாக்கப்பட்ட அச்சு தளத்திற்கும் உலகளாவிய அளவு வரம்பு அல்ல.
| அடிப்படை அளவு | ஒரு தட்டு தடிமன் | பி தட்டு தடிமன் | எஸ் தட்டு தடிமன் | மொத்த உயரம் |
| 1515 | 50 மி.மீ | 50 மி.மீ | 25 மி.மீ | 146 மி.மீ |
| 2020 | 60 மி.மீ | 60 மி.மீ | 30 மி.மீ | 181 மி.மீ |
| 2525 | 70 மி.மீ | 70 மி.மீ | 35 மி.மீ | 216 மி.மீ |
| 3030 | 80 மி.மீ | 80 மி.மீ | 40 மி.மீ | 251 மி.மீ |
| 3535 | 90 மி.மீ | 90 மி.மீ | 45 மி.மீ | 286 மி.மீ |
மேற்கோளை மதிப்பாய்வு செய்யும் போது, எங்கள் பொறியியல் குழுவானது அச்சு வரைதல், இயந்திர மாதிரி, பிசின் தகவல், குழி ஏற்பாடு மற்றும் எதிர்பார்க்கப்படும் உற்பத்தி அளவு ஆகியவற்றைப் பெற வேண்டும். இந்த விவரங்கள் நிலையான உள்ளமைவு பொருத்தமானதா அல்லது தட்டு தடிமன், ஆதரவு நிலைகள், குளிரூட்டும் தளவமைப்புகள் அல்லது மவுண்டிங் விவரங்கள் மாற்றப்பட வேண்டுமா என்பதை நிறுவ உதவுகின்றன. Moldburger Mold Industry Co., Ltd. இன்ஜெக்ஷன் மோல்டிங் பயன்பாடுகளுக்கு மோல்ட்-பேஸ் விருப்பங்களை வழங்குகிறது, மேலும் உற்பத்தி தொடங்கும் முன் வாங்குபவர்கள் இறுதி வரைதல் மற்றும் பொருள் அட்டவணையை உறுதிப்படுத்த வேண்டும்.
எந்த நிலையான கூறுகள் சீரமைப்பு, இயக்கம் மற்றும் வெளியேற்றத்தைக் கட்டுப்படுத்துகின்றன?
நிலையான கூறுகள் பெரும்பாலும் முக்கிய அச்சு தகடுகளை விட சிறியதாக இருக்கும், ஆனால் மீண்டும் மீண்டும் செய்யும் திறன் மீது அவற்றின் செல்வாக்கு கணிசமாக உள்ளது. அவை திறப்பு மற்றும் மூடும் இயக்கத்தை வழிநடத்துகின்றன, அச்சுப் பகுதிகளை உத்தேசித்துள்ள உறவில் வைத்திருக்கின்றன, வடிவமைக்கப்பட்ட தயாரிப்பை வெளியிடுகின்றன, மேலும் தேவையற்ற இடப்பெயர்ச்சியிலிருந்து நகரும் கூட்டங்களைப் பாதுகாக்கின்றன. ஒரு அச்சு ஒரு கடினமான அடித்தளத்தையும் துல்லியமாக இயந்திரமயமாக்கப்பட்ட குழியையும் கொண்டிருக்கும், அதே நேரத்தில் அதன் வழிகாட்டுதல் அல்லது வெளியேற்றும் கூறுகள் தவறாகக் குறிப்பிடப்பட்டிருந்தால், சீரற்ற பகுதிகளை உருவாக்குகிறது.
நிலையான கூறுகளின் தேர்வு அச்சு இயக்கம் மற்றும் செயல்பாட்டுத் தேவைகளுடன் தொடங்க வேண்டும். ஒரு எளிய இரண்டு-தட்டு அச்சு ஒரு வழக்கமான வழிகாட்டி தூண் மற்றும் எஜெக்டர் ஊசிகளுடன் புஷிங் ஏற்பாட்டைப் பயன்படுத்தலாம். ஆழமான விலா எலும்புகள், உருளை வடிவ அம்சங்கள், அண்டர்கட்கள் அல்லது மென்மையான அழகுசாதனப் பரப்புகளைக் கொண்ட ஒரு அச்சுக்கு எஜெக்டர் ஸ்லீவ்கள், லிஃப்டர்கள், உடைகள் தட்டுகள் அல்லது கூடுதல் வழிகாட்டுதல் மற்றும் பூட்டுதல் கூறுகள் தேவைப்படலாம். அச்சு வடிவமைப்பின் போது இந்த கூறுகளின் எண்ணிக்கை மற்றும் ஏற்பாடு தீர்மானிக்கப்பட வேண்டும்.
வழிகாட்டி தூண்கள் மற்றும் வழிகாட்டி புஷிங் ஏன் அவசியம்?
வழிகாட்டி தூண்கள் மற்றும் வழிகாட்டி புஷிங்ஸ் திறக்கும் மற்றும் மூடும் போது நகரும் மற்றும் நிலையான அச்சு பகுதிகளின் தொடர்புடைய நிலையை கட்டுப்படுத்துகிறது. குழி மற்றும் மைய சந்திப்புக்கு முன் சட்டசபையை சரியான நிலைக்கு வழிநடத்துவதே அவர்களின் நோக்கம். துல்லியமான வழிகாட்டுதல் சீரற்ற தொடர்பைக் குறைக்க உதவுகிறது, பிரியும் மேற்பரப்புகளைப் பாதுகாக்கிறது மற்றும் பல மோல்டிங் சுழற்சிகளில் மீண்டும் மீண்டும் சீரமைக்க உதவுகிறது.
ஒரு பொதுவான வழிகாட்டி அமைப்பில் அச்சுகளின் ஒரு பக்கத்தில் நிறுவப்பட்ட கடினமான தூண்களும் மறுபுறம் பொருத்தப்பட்ட புஷிங்குகளும் உள்ளன. இரண்டு கூறுகளுக்கு இடையே உள்ள பொருத்தம், அதிகப்படியான பக்கவாட்டு விளையாட்டை கட்டுப்படுத்தும் போது மென்மையான இயக்கத்தை அனுமதிக்க வேண்டும். மிகப் பெரிய அனுமதி தேவையற்ற இயக்கத்தை அனுமதிக்கும் மற்றும் தவறான சீரமைப்பு அபாயத்தை அதிகரிக்கும். மிகவும் இறுக்கமாக இருக்கும் பொருத்தம் உராய்வு, வெப்ப உருவாக்கம், ஸ்கோரிங் அல்லது வலிப்பு ஏற்படலாம், குறிப்பாக உயவு போதுமானதாக இல்லாதபோது அல்லது அச்சு மாசுபாட்டிற்கு வெளிப்படும் போது.
வெளியிடப்பட்ட ProSeries விவரக்குறிப்பு வழிகாட்டி தூண்கள் மற்றும் புஷிங்களுக்கான SUJ2 தாங்கி எஃகு, 58 முதல் 62 HRC கடினத்தன்மை மற்றும் கடினமான மற்றும் தரை பூச்சு ஆகியவற்றைக் குறிக்கிறது. இது பட்டியலிடப்பட்ட உள்ளமைவுக்கான அர்த்தமுள்ள பொருள் மற்றும் கடினத்தன்மை குறிப்பு ஆகும். இருப்பினும், வாங்குபவர்கள் உண்மையான தூண் விட்டம், வேலை செய்யும் நீளம், புஷிங் நீளம், ஃபிட் கிளாஸ், மேற்பரப்பு கடினத்தன்மை, உயவு ஏற்பாடு மற்றும் கூறு வரைபடத்தில் பரிமாண சகிப்புத்தன்மை ஆகியவற்றை சரிபார்க்க வேண்டும்.
வழிகாட்டி அமைப்புகள் அச்சின் அளவு மற்றும் எடையைச் சுற்றி வடிவமைக்கப்பட வேண்டும். சீரற்ற ஏற்றத்தை நிர்வகிக்க பெரிய மோல்டுகளுக்கு கூடுதல் வழிகாட்டி கூறுகள் அல்லது துணை சீரமைப்பு அம்சங்கள் தேவைப்படலாம். பக்கச் செயல்களைக் கொண்ட அச்சுகளில், வழிகாட்டித் தூண்கள், கோண ஊசிகள், ஸ்லைடர்கள் மற்றும் பூட்டுதல் தொகுதிகள் ஆகியவை தொடக்கக் காட்சியின் போது குறுக்கிடாமல் இருப்பதை வடிவமைப்பாளர் உறுதி செய்ய வேண்டும். திட்டமிடப்பட்ட அச்சு பராமரிப்பின் போது வழிகாட்டுதல் அமைப்பு தேய்மானம் மற்றும் உயவு நிலை ஆகியவற்றை ஆய்வு செய்ய வேண்டும்.
எஜெக்டர் பின்கள் மற்றும் ஸ்லீவ்கள் பகுதி வெளியீட்டை எவ்வாறு பாதிக்கிறது?
வெளியேற்ற அமைப்பு குளிர்ச்சி மற்றும் அச்சு திறந்த பிறகு மையத்தில் இருந்து வார்ப்பட கூறுகளை நீக்குகிறது. எஜெக்டர் ஊசிகள் பொதுவாக பகுதியின் பொருத்தமான பகுதிகளுக்கு எதிராகத் தள்ளப் பயன்படுத்தப்படுகின்றன, அதே சமயம் எஜெக்டர் ஸ்லீவ்கள் உருளை முதலாளிகள் அல்லது மைய ஊசிகளைச் சுற்றி பயனுள்ளதாக இருக்கும். தேர்வு பகுதி வடிவியல், சுவர் தடிமன், வரைவு கோணம், பொருள் சுருக்கம் மற்றும் ஏற்றுக்கொள்ளக்கூடிய வெளியேற்றக் குறிகளின் இடம் ஆகியவற்றைப் பொறுத்தது.
எஜெக்டர் பின் பிளேஸ்மென்ட் என்பது ஒரு வடிவமைப்பு முடிவாகும், வெறுமனே ஊசிகளை சமமாக விநியோகிப்பது அல்ல. புலப்படும் மதிப்பெண்கள், சிதைவு அல்லது மன அழுத்தத்தை வெண்மையாக்காமல் வெளியேற்றும் சுமைகளைத் தாங்கக்கூடிய பகுதிகளுக்கு விசை பயன்படுத்தப்பட வேண்டும். மெல்லிய சுவர்கள் மற்றும் குறுகிய விலா எலும்புகளுக்கு தடிமனான கட்டமைப்பு பிரிவுகளிலிருந்து வேறுபட்ட வெளியேற்ற ஏற்பாடு தேவைப்படலாம். பகுதி மையத்தை வலுவாகப் பிடித்தால், வடிவமைப்பாளர் பலமாக ஏற்றப்பட்ட சில ஊசிகளை நம்பாமல், பயனுள்ள வெளியேற்றப் பகுதியை அதிகரிக்க வேண்டும் அல்லது வரைவு மற்றும் மேற்பரப்பைத் திருத்த வேண்டும்.
எஜெக்டர் ஊசிகள் நேராகவும், சரியாக பொருத்தப்பட்டதாகவும், போதுமான ஆதரவுடன் இருக்க வேண்டும். அதிகப்படியான ஆதரிக்கப்படாத நீளம் வளைக்கும் அபாயத்தை அதிகரிக்கும். தவறான முள் உயரம் சாட்சி மதிப்பெண்கள் அல்லது சீரற்ற வெளியீட்டை உருவாக்கலாம், அதே சமயம் மோசமான சீரமைப்பு முள் அதன் துளைக்கு எதிராக தேய்க்கக்கூடும். எஜெக்டர் ஸ்லீவ்களுக்கு செறிவு மற்றும் இயங்கும் அனுமதி போன்றவற்றில் கவனம் தேவை, ஏனெனில் அவை ஒரு மைய முள் சுற்றி இயங்கும் மற்றும் வெளியேற்றும் போது பக்க சுமைகளுக்கு வெளிப்படும்.
வெளியிடப்பட்ட ProSeries உள்ளமைவுக்கு, பட்டியலிடப்பட்ட எஜெக்டர் பின் பொருள் SKD61 H13 டூல் ஸ்டீல் ஆகும், இது 48 முதல் 52 HRC கடினத்தன்மை மற்றும் ஒரு துல்லியமான-கிரவுண்ட் ஃபினிஷ் ஆகும். இந்த விவரக்குறிப்பு, ஒவ்வொரு எஜெக்டர் பின் அல்லது ஸ்லீவ் ஒரே தரத்தைப் பயன்படுத்துகிறது என்ற அனுமானத்தைக் காட்டிலும் கூறப்பட்ட தயாரிப்பு உள்ளமைவுக்கான குறிப்பாகக் கருதப்பட வேண்டும். வாங்குபவர்கள் விட்டம், நீளம், தலை நடை, முனை வடிவியல், கடினத்தன்மை மற்றும் பயன்பாட்டிற்குத் தேவைப்படும் சிறப்பு பூச்சு அல்லது மேற்பரப்பு சிகிச்சை ஆகியவற்றை உறுதிப்படுத்த வேண்டும்.
எந்த கூறுகள் அச்சு இயக்க அமைப்பை நிறைவு செய்கின்றன?
நம்பகமான அச்சு செயல்பாட்டை அடைய பல கூடுதல் கூறுகள் தேவைப்படலாம். அவற்றின் பயன்பாடு அச்சு கட்டிடக்கலை மற்றும் வடிவமைக்கப்பட்ட தயாரிப்பு வகையைப் பொறுத்தது.
- திரும்பும் ஊசிகள்:அச்சு மூடப்படும்போது எஜெக்டர் அசெம்பிளியை அதன் அசல் நிலைக்குத் திரும்ப உதவுங்கள். அவற்றின் நீளம் மற்றும் தொடர்பு ஏற்பாடு எஜெக்டர் தட்டு வடிவமைப்பிற்கு பொருந்த வேண்டும்.
- நீரூற்றுகள்:தேர்ந்தெடுக்கப்பட்ட வழிமுறைகளில் திரும்பும் சக்தி அல்லது கட்டுப்படுத்தப்பட்ட இயக்கத்தை வழங்கவும். ஸ்பிரிங் தேர்வு வேலை சுமை, சுருக்க வரம்பு, சோர்வு வாழ்க்கை, இயக்க வெப்பநிலை மற்றும் கிடைக்கக்கூடிய நிறுவல் இடம் ஆகியவற்றைக் கருத்தில் கொள்ள வேண்டும்.
- வளையத்தைக் கண்டறிதல்:உட்செலுத்துதல் இயந்திரத்தின் முனை மற்றும் லோகேட்டிங் திறப்புடன் தொடர்புடைய அச்சுகளை நிலைநிறுத்துகிறது. அதன் பரிமாணங்கள் இயந்திர இடைமுகம் மற்றும் அச்சுகளின் ஸ்ப்ரூ ஏற்பாட்டுடன் பொருந்த வேண்டும்.
- ஸ்ப்ரூ புஷிங்:இயந்திர முனையிலிருந்து மோல்ட் ரன்னர் அமைப்பிற்குள் உருகிய பிளாஸ்டிக்கிற்கான நுழைவுப் பாதையை வழங்குகிறது. முனை ஆரம், துளை பரிமாணங்கள் மற்றும் இருக்கை வடிவியல் ஆகியவை இணக்கமாக இருக்க வேண்டும்.
- தட்டுகளை அணியுங்கள்:ஸ்லைடர்கள் மற்றும் பிற நகரும் அச்சு வழிமுறைகள் போன்ற பகுதிகளில் நெகிழ் தொடர்பு மேற்பரப்புகளைப் பாதுகாக்கவும். உடைகள் ஏற்றுக்கொள்ள முடியாத நிலையை அடையும் போது அவை மாற்றப்படலாம், அதிக விலையுயர்ந்த அச்சு கட்டமைப்புகளை பாதுகாக்க உதவுகிறது.
- வழிகாட்டி பாகங்கள்:குறிப்பிட்ட அச்சு தளவமைப்புகளுக்கான கூடுதல் வழிகாட்டிகள், நிறுத்தங்கள் மற்றும் சீரமைப்பு கூறுகளை உள்ளடக்கியிருக்கலாம். சரியான உள்ளமைவு அங்கீகரிக்கப்பட்ட அச்சு வரைபடத்தைப் பின்பற்ற வேண்டும்.
- பூட்டுகள் மற்றும் வரம்பு கூறுகள்:அச்சு இயக்கத்தின் தேர்ந்தெடுக்கப்பட்ட நிலைகளைக் கட்டுப்படுத்தவும் அல்லது அவை தேவைப்படும் வடிவமைப்புகளில் பொருத்துதல் செயல்பாடுகளை வழங்கவும்.
- முத்திரைகள் மற்றும் பிளக்குகள்:அச்சு வடிவமைப்பால் குறிப்பிடப்பட்ட குளிர்ச்சி சேனல் மற்றும் திரவ சுற்று தேவைகளை ஆதரிக்கவும். அவற்றின் பொருள் மற்றும் அழுத்தம் மதிப்பீடு இயக்க நிலைமைகளுக்கு ஏற்றதாக இருக்க வேண்டும்.
ஒவ்வொரு அச்சுக்கும் இந்த பட்டியலில் உள்ள ஒவ்வொரு கூறுகளும் தேவையில்லை. எடுத்துக்காட்டாக, ஒரு அடிப்படை அச்சுக்கு லிஃப்டர்கள் அல்லது சிக்கலான லாக்கிங் பிளாக்குகள் தேவையில்லை, அதே சமயம் பக்கவாட்டு அண்டர்கட்கள் கொண்ட அச்சு அதன் இயக்க வரிசையை முடிக்க ஸ்லைடர்கள், கோண ஊசிகள் மற்றும் அணியும் தட்டுகள் ஆகியவற்றைச் சார்ந்திருக்கும். ஒவ்வொரு பகுதிக்கும் தெளிவான செயல்பாடு மற்றும் குறிப்பு எண் ஒதுக்கப்பட்டு, அச்சு அசெம்பிளி டிராயிங் மற்றும் பொருட்களின் பில் ஆகியவற்றிலிருந்து கூறுகளின் பட்டியல் உருவாக்கப்பட வேண்டும்.
Moldburger Mold Industry Co., Ltd. வழிகாட்டி தூண்கள் மற்றும் உடைகள் தட்டுகள், வழிகாட்டிகள் மற்றும் பிற மோல்ட் பாகங்கள், மற்றும் எஜக்டர் பின்கள் மற்றும் எஜெக்டர் ஸ்லீவ்களை அதன் அச்சு கூறு வகைகளில் பட்டியலிடுகிறது. இந்த பாகங்களை ஆதாரம் செய்யும் போது, எங்கள் வாங்குதல் விவரக்குறிப்பு கூறு வகை, வரைதல் எண், பொருள், கடினத்தன்மை, பரிமாணங்கள், மேற்பரப்பு சிகிச்சை மற்றும் அளவு ஆகியவற்றைக் கண்டறிய வேண்டும். இது வெவ்வேறு செயல்பாட்டுத் தேவைகளைக் கொண்ட பார்வைக்கு ஒத்த கூறுகளுக்கு இடையே தெளிவின்மையைக் குறைக்கிறது.
பொருட்கள், சகிப்புத்தன்மை மற்றும் உற்பத்தித் தரம் எவ்வாறு மதிப்பிடப்பட வேண்டும்?
துல்லியமானது ஒரு பொருள் பெயர் அல்லது இயந்திரப் பட்டியலால் மட்டும் நிறுவப்படவில்லை. இது வடிவமைப்பு தேவைகள், மூலப்பொருள் நிலை, எந்திர செயல்முறைகள், வெப்ப சிகிச்சை, அரைத்தல், அசெம்பிளி மற்றும் ஆய்வு ஆகியவற்றுக்கு இடையேயான கட்டுப்படுத்தப்பட்ட உறவின் விளைவாகும். ஒரு கூறு அதன் பெயரளவிலான பரிமாணங்களைச் சந்திக்கலாம், ஆனால் அதன் தட்டையான தன்மை, இணையான தன்மை, செறிவு, கடினத்தன்மை அல்லது மேற்பரப்பு பூச்சு ஆகியவை பயன்பாட்டிற்குப் பொருத்தமற்றதாக இருந்தால் மோசமாகச் செயல்படும். எனவே வாங்குபவர்கள் தயாரிப்பு விவரக்குறிப்புடன் உற்பத்தி மற்றும் ஆய்வு தேவைகளை மதிப்பீடு செய்ய வேண்டும்.
கூறு செயல்பாடுகளுடன் எஃகு தரங்களை எவ்வாறு பொருத்த வேண்டும்?
வெவ்வேறு அச்சு கூறுகள் இயந்திர அழுத்தத்தின் வெவ்வேறு வடிவங்களை அனுபவிக்கின்றன மற்றும் உடைகள். ஒரு பெரிய தட்டு கட்டமைப்பு ஆதரவை வழங்க வேண்டும் மற்றும் அதன் வடிவவியலை பராமரிக்க வேண்டும். ஒரு வழிகாட்டி தூண் மீண்டும் மீண்டும் நெகிழ் தொடர்பை அனுபவிக்கிறது. ஒரு எஜெக்டர் முள் அழுத்த விசை, உராய்வு மற்றும் மீண்டும் மீண்டும் இயக்கம் ஆகியவற்றிற்கு வெளிப்படும். ஒவ்வொரு கூறுக்கும் ஒரு பொருளைத் தேர்ந்தெடுப்பது இந்த வெவ்வேறு இயக்க நிலைமைகளைப் புறக்கணிக்கும்.
Moldburger Mold Industry Co., Ltd. மூலம் வெளியிடப்பட்ட தயாரிப்புத் தகவல், P20, 4140, H13, ஸ்டெயின்லெஸ் ஸ்டீல் மற்றும் S7 உள்ளிட்ட மோல்டு-பேஸ் அப்ளிகேஷன்களுக்கான பல ஸ்டீல் விருப்பங்களை அடையாளம் காட்டுகிறது. பட்டியலிடப்பட்ட விளக்கங்கள் பொது-நோக்க அச்சு பயன்பாடுகள் மற்றும் நல்ல எந்திரத்திறன், 4140 வலிமை மற்றும் கடினத்தன்மை, H13 வெப்ப எதிர்ப்பு, துருப்பிடிக்காத எஃகு அரிப்பு எதிர்ப்பு, மற்றும் S7 தாக்க எதிர்ப்பு ஆகியவற்றுடன் இணைக்கப்பட்டுள்ளன. இவை தேர்வு குறிப்புகள், ஒன்றுக்கொன்று மாற்றக்கூடிய உத்தரவாதங்கள் அல்ல. சரியான தரமானது கூறு, பிசின், செயலாக்க வெப்பநிலை, எதிர்பார்க்கப்படும் உடைகள் மற்றும் பராமரிப்பு தேவைகளைப் பொறுத்தது.
எடுத்துக்காட்டாக, P20 பல பொது-நோக்கத் தட்டுகளுக்கு ஏற்றதாக இருக்கலாம், அதே சமயம் H13 பெரும்பாலும் அதிக வெப்ப தேவைகள் அல்லது குறிப்பிட்ட உடைகள் அதன் பயன்பாட்டை நியாயப்படுத்தும் இடங்களில் கருதப்படுகிறது. துருப்பிடிக்காத தரமானது, அரிப்பு எதிர்ப்பு முக்கியத்துவம் வாய்ந்த பயன்பாடுகளில் பொருத்தமானதாக இருக்கலாம், ஆனால் சரியான தரம் மற்றும் வெப்ப சிகிச்சைக்கு இன்னும் உறுதிப்படுத்தல் தேவை. வாங்குபவர் தட்டின் அடிப்படைப் பொருள் மற்றும் செருகல்கள், வழிகாட்டி கூறுகள், எஜெக்டர்கள் மற்றும் உடைகள் கூறுகளுக்குப் பயன்படுத்தப்படும் பொருட்கள் ஆகியவற்றை வேறுபடுத்திப் பார்க்க வேண்டும்.
வெப்ப சிகிச்சை மற்றொரு முக்கியமான கருத்தாகும். கடினத்தன்மை உள்தள்ளல் மற்றும் தேய்மானத்திற்கான எதிர்ப்பை பாதிக்கிறது, ஆனால் கடினத்தன்மை மட்டும் கடினத்தன்மை, பரிமாண நிலைத்தன்மை அல்லது விரிசல் எதிர்ப்பை விவரிக்காது. கடினமான எந்திரத்திற்குப் பிறகு ஒரு கூறு கடினமாக்கப்பட்டால், உற்பத்தித் திட்டம் சாத்தியமான சிதைவு மற்றும் பூச்சு அரைக்கும் தேவை ஆகியவற்றைக் கணக்கிட வேண்டும். நெருக்கமான பொருத்தங்கள் தேவைப்படும் கூறுகளுக்கு, இறுதி எந்திரம் மற்றும் வெப்ப சிகிச்சை நிலைகளுக்குப் பிறகு ஆய்வு செய்யப்பட வேண்டும், அவற்றுக்கு முன் மட்டுமல்ல.
எந்த பரிமாண சகிப்புத்தன்மை மிக நெருக்கமான கவனத்திற்கு தகுதியானது?
ஒரு அச்சு வரைபடத்தின் ஒவ்வொரு பரிமாணமும் ஒரே செயல்பாட்டு முக்கியத்துவம் இல்லை. ஒரு தட்டின் ஒட்டுமொத்த நீளம் மற்றும் அகலம் ஒப்பீட்டளவில் பரந்த சகிப்புத்தன்மையைக் கொண்டிருக்கலாம், அதே நேரத்தில் வழிகாட்டி துளைகள், அம்சங்களைக் கண்டறிதல், பாக்கெட்டுகளைச் செருகுதல் மற்றும் நெகிழ் இடைமுகங்கள் ஆகியவற்றிற்கு மிகவும் நெருக்கமான கட்டுப்பாடு தேவைப்படலாம். ஒரு பயனுள்ள ஆய்வுத் திட்டம் முக்கியமான-செயல்பாட்டு பரிமாணங்களைக் கண்டறிந்து அவை எவ்வாறு அளவிடப்படும் என்பதை வரையறுக்கிறது.
கவனம் தேவைப்படும் பொதுவான பகுதிகளில் பின்வருவன அடங்கும்:
- தட்டு தட்டையானது மற்றும் இணையான தன்மை:அச்சு எவ்வாறு மூடுகிறது மற்றும் அசெம்பிளி முழுவதும் கிளாம்பிங் சுமைகள் எவ்வாறு விநியோகிக்கப்படுகின்றன என்பதைப் பாதிக்கும்.
- வழிகாட்டி துளை நிலை:வழிகாட்டி அமைப்பு மற்றும் குழி மற்றும் மைய தட்டுகளுக்கு இடையேயான உறவை தீர்மானிக்கிறது.
- வழிகாட்டி தூண் விட்டம் மற்றும் நேராக:இயங்கும் பொருத்தம், உராய்வு மற்றும் மீண்டும் மீண்டும் சீரமைத்தல் ஆகியவற்றைப் பாதிக்கும்.
- பாக்கெட் பரிமாணங்களைச் செருகவும்:குழி மற்றும் மையச் செருகல்களை சரியாகக் கண்டுபிடித்து தக்கவைக்க முடியுமா என்பதைத் தீர்மானிக்கவும்.
- வெளியேற்றும் துளையின் நிலை மற்றும் விட்டம்:முள் இயக்கம் மற்றும் தேய்த்தல் அல்லது வலிப்பு ஏற்படும் அபாயத்தை பாதிக்கும்.
- பிரிக்கும் மேற்பரப்பு நிலை:மோசமான தொடர்பு அல்லது சேதத்தால் ஏற்படும் அச்சு மூடல் மற்றும் ஃபிளாஷ் அபாயத்தை பாதிக்கிறது.
- ஏற்றுதல் மற்றும் இருப்பிட அம்சங்கள்:ஊசி இயந்திரம் மற்றும் அங்கீகரிக்கப்பட்ட அச்சு வடிவமைப்புடன் பொருந்த வேண்டும்.
ProSeries மோல்ட்-பேஸ் பக்கம் CNC எந்திரங்களை தகடுகள் மற்றும் கூறுகளை பட்டியலிடுகிறது மற்றும் துல்லியமான சீரமைப்பு மற்றும் பொருத்தத்தை அடையும் நோக்கில் உற்பத்தி அணுகுமுறையை விவரிக்கிறது. ஒரு தனி அச்சு உருவாக்கும் விவரக்குறிப்பு பக்கம் 150 மிமீ முதல் 150 மிமீ முதல் 600 மிமீ வரை 600 மிமீ வரை நிலையான அளவு வரம்பையும், ரா 0.4 மைக்ரோமீட்டர்களின் நிலையான மேற்பரப்பு பூச்சு மற்றும் முக்கியமான பரிமாணங்களில் பிளஸ் அல்லது மைனஸ் 0.01 மிமீ சகிப்புத்தன்மையையும் பட்டியலிடுகிறது. இந்த புள்ளிவிவரங்கள் வெளியிடப்பட்ட விவரக்குறிப்புக்கு சொந்தமானது மற்றும் ஒவ்வொரு அச்சு-அடிப்படை தொடர் அல்லது தனிப்பட்ட கூறுகளுக்கு தானாகவே பயன்படுத்தப்படக்கூடாது.
மற்றொரு ஊசி அச்சு அடிப்படைப் பக்கம் வேறுபட்ட நிலையான அளவுகள், மேற்பரப்பு பூச்சு தகவல் மற்றும் மாதிரித் தொடர்களை பட்டியலிடுகிறது. வெளியிடப்பட்ட தயாரிப்பு பக்கங்கள் வெவ்வேறு உள்ளமைவுகளை விவரிக்கக்கூடும் என்பதால், வாங்குபவர்கள் தேர்ந்தெடுக்கப்பட்ட மாதிரிக்கு ஒரு ஒருங்கிணைந்த வரைதல் மற்றும் விவரக்குறிப்பு தாளைக் கோர வேண்டும். இறுதி மேற்கோள் ஒவ்வொரு முக்கியமான பரிமாணத்திற்கும் எந்த சகிப்புத்தன்மை பொருந்தும், மேற்பரப்பு கடினத்தன்மை எவ்வாறு அளவிடப்படுகிறது மற்றும் ஆய்வுப் பதிவுகள் ஆர்டருடன் வழங்கப்பட்டுள்ளதா என்பதைக் குறிப்பிட வேண்டும்.
என்ன உற்பத்தி மற்றும் ஆய்வு செயல்முறைகள் மீண்டும் மீண்டும் செயல்படுவதை ஆதரிக்கின்றன?
அச்சு வடிவமைப்பால் தேவைப்படும் பரிமாணங்கள் மற்றும் அம்சங்களுடன் இணைக்கப்பட்டால் மட்டுமே இயந்திர திறன் பொருத்தமானது. CNC துருவல் மற்றும் துளையிடுதல் ஆகியவை தட்டு சுயவிவரங்கள், துளைகள், பாக்கெட்டுகள் மற்றும் மவுண்டிங் அம்சங்களை உருவாக்க பயன்படுகிறது. துல்லியமான அரைத்தல் தட்டையான தன்மை, இணையான தன்மை மற்றும் மேற்பரப்பு நிலையை மேம்படுத்தலாம். வயர் EDM ஆனது சுயவிவரங்கள் அல்லது வழக்கமான கட்டிங் மூலம் உருவாக்க கடினமாக இருக்கும் அம்சங்களுக்குப் பயன்படுத்தப்படலாம். குறிப்பிட்ட கடினத்தன்மையை அடைய வெப்ப சிகிச்சை தேவைப்படலாம், அதே சமயம் பரிமாண ஆய்வு முடிக்கப்பட்ட பகுதி வரைபடத்துடன் ஒத்துப்போகிறதா என்பதை சரிபார்க்கிறது.
Moldburger Mold Industry Co., Ltd. இன் நிறுவன விவரம், Makino, Dawei மற்றும் FANUC இலிருந்து CNC இயந்திரங்கள், Makino மற்றும் Sodick இலிருந்து மின்சார வெளியேற்ற இயந்திரங்கள், ஸ்லோ வயர்-ஃபீடிங் மெஷின்கள், Okamoto கிரைண்டர்கள், லேத்ஸ் மற்றும் ஹெக்ஸாகன் ஒருங்கிணைப்பு அளவீட்டு உபகரணங்கள் ஆகியவற்றைப் பட்டியலிடுகிறது. இது 30 வடிவமைப்பு பொறியாளர்கள் மற்றும் 100 க்கும் மேற்பட்ட தொழில்முறை மற்றும் தொழில்நுட்ப பணியாளர்களைக் கொண்ட குழுவைப் புகாரளிக்கிறது. இந்த வெளியிடப்பட்ட ஆதாரங்கள் நிறுவனம் விவரித்த உபகரணங்கள் மற்றும் பணியாளர்களின் வரம்பைக் குறிக்கின்றன, அதே நேரத்தில் ஒரு தனிப்பட்ட ஆர்டருக்குப் பயன்படுத்தப்படும் செயல்முறை அதன் உண்மையான உற்பத்தித் திட்டத்திற்கு எதிராக உறுதிப்படுத்தப்பட வேண்டும்.
ஒரு ஆய அளவீட்டு இயந்திரம் வடிவியல் அம்சங்களை ஆய்வு செய்வதற்கும், பொறியியல் வரைபடத்துடன் அளவிடப்பட்ட நிலைகளை ஒப்பிடுவதற்கும் பயன்படுத்தப்படலாம். எளிமையான பரிமாணங்களுக்கு, அளவீடு செய்யப்பட்ட அளவீடுகள், மைக்ரோமீட்டர்கள், துளை அளவீடுகள், உயர அளவீடுகள் மற்றும் மேற்பரப்பு கடினத்தன்மை கருவிகள் பொருத்தமானதாக இருக்கலாம். சரிபார்க்கப்படும் சகிப்புத்தன்மை மற்றும் வடிவவியலின் படி ஆய்வு முறை தேர்ந்தெடுக்கப்பட வேண்டும். கருவியானது பொருத்தமான தீர்மானம், அளவுத்திருத்த நிலை மற்றும் வரையறுக்கப்பட்ட அளவீட்டு செயல்முறை ஆகியவற்றைக் கொண்டிருக்கும் போது மட்டுமே அளவீட்டு முடிவு அர்த்தமுள்ளதாக இருக்கும்.
தரமான ஆவணங்களில் பொருள் சான்றிதழ், குறிப்பிட்ட இடத்தில் கடினத்தன்மை அறிக்கை, முக்கியமான அம்சங்களுக்கான பரிமாண ஆய்வு முடிவுகள் மற்றும் வரைபடத்திற்குத் தேவைப்படும் சிறப்புச் செயல்பாட்டின் பதிவுகள் ஆகியவற்றை உள்ளடக்கியிருக்க வேண்டும். மீண்டும் மீண்டும் ஆர்டர்களுக்கு, அங்கீகரிக்கப்பட்ட வரைபடங்கள் மற்றும் ஆய்வு அளவுகோல்களைத் தக்கவைத்துக்கொள்வது தொகுதிகளுக்கு இடையே நிலைத்தன்மையைப் பராமரிக்க உதவுகிறது. ஒரு கூறு ஏற்கனவே உள்ள பகுதியை மாற்றும் நோக்கத்துடன் இருந்தால், வாங்குபவர் அசல் வரைதல் அல்லது சரிபார்க்கப்பட்ட மாதிரியை வழங்க வேண்டும் மற்றும் முந்தைய திருத்தத்திலிருந்து ஏதேனும் மாற்றங்களை அடையாளம் காண வேண்டும்.
வாங்குபவர்கள் ஆதாரம் மற்றும் அசெம்பிளி அபாயங்களை எவ்வாறு குறைக்கலாம்?
கொள்முதல் குழுக்கள் பெரும்பாலும் யூனிட் விலை மற்றும் விநியோக நேரம் ஆகியவற்றின் அடிப்படையில் அச்சு கூறுகளை ஒப்பிடுகின்றன. அந்த காரணிகள் முக்கியமானவை, ஆனால் அவை இணக்கத்தன்மை, ஆய்வுத் தேவைகள் மற்றும் உற்பத்தித் தடங்கலின் விலை ஆகியவற்றுக்கு எதிராக மதிப்பிடப்பட வேண்டும். முன்கூட்டியே அணியும் குறைந்த விலை வழிகாட்டி கூறு, சீரமைப்பு சிக்கல்கள், பராமரிப்பு வேலைகள் மற்றும் நிராகரிக்கப்பட்ட வார்ப்பட பாகங்களுக்கு வழிவகுக்கும். சரியாகக் குறிப்பிடப்பட்ட கூறு அதிக கொள்முதல் விலையைக் கொண்டிருக்கலாம், ஆனால் அது வேலையில்லா நேரம் மற்றும் மாற்று அதிர்வெண்ணைக் குறைத்தால் சிறந்த வாழ்க்கைச் சுழற்சி மதிப்பை வழங்குகிறது.
ஆர்டர் செய்வதற்கு முன், பின்வரும் தொழில்நுட்ப மதிப்பாய்வு புள்ளிகளைப் பயன்படுத்தவும்:
- அச்சு வகை, தட்டு ஏற்பாடு மற்றும் இயந்திர இடைமுகத்தை உறுதிப்படுத்தவும்.
- சமீபத்திய அங்கீகரிக்கப்பட்ட மோல்ட் அசெம்பிளி வரைதல் மற்றும் கூறு வரைபடங்களை வழங்கவும்.
- பொருள் தரங்கள், கடினத்தன்மை தேவைகள் மற்றும் வெப்ப சிகிச்சை நிலைமைகளை அடையாளம் காணவும்.
- முக்கியமான பரிமாணங்கள், வடிவியல் சகிப்புத்தன்மை மற்றும் மேற்பரப்பு கடினத்தன்மை ஆகியவற்றைக் குறிப்பிடவும்.
- கூறுகள் DME, HASCO, FUTABA அல்லது வேறு பரிந்துரைக்கப்பட்ட தரநிலையைப் பின்பற்ற வேண்டுமா என்பதை உறுதிப்படுத்தவும்.
- ஏற்கனவே உள்ள அச்சு பாகங்கள் மற்றும் உத்தேசித்துள்ள மாற்று கூறுகளுடன் பரிமாற்றத்தை சரிபார்க்கவும்.
- ஆய்வு ஆவணங்கள், பேக்கேஜிங், அடையாளம் மற்றும் கண்டறியும் தேவைகள் ஆகியவற்றில் உடன்படுங்கள்.
- எந்திரம், வெப்ப சிகிச்சை, அரைத்தல் மற்றும் இறுதி ஆய்வு தொடர்பான விநியோக அட்டவணையை மதிப்பாய்வு செய்யவும்.
சப்ளையர் மூலம் வெளியிடப்பட்ட ஊசி அச்சு அடிப்படைத் தகவல் DME, HASCO மற்றும் FUTABA இணக்கத்தன்மையைக் குறிக்கிறது. வாங்குபவர்கள் இன்னும் குறிப்பிட்ட நிலையான தொடர் மற்றும் தேவையான அளவுகளை அடையாளம் காண வேண்டும். "சர்வதேச தரநிலை" என்ற சொற்றொடர் தானாகவே போதுமானதாக இல்லை, ஏனெனில் வெவ்வேறு அமைப்புகள் வெவ்வேறு பரிமாணங்கள், பொருத்தங்கள் மற்றும் கூறு மரபுகளைப் பயன்படுத்தலாம். எங்களுடைய தொழில்நுட்ப கொள்முதல் ஆவணங்கள் நிலையான, பகுதி எண் மற்றும் மறுபரிசீலனை தேவைப்படும் இடங்களில் குறிப்பிட வேண்டும்.
தனிப்பயன் திட்டங்களுக்கு, Moldburger Mold Industry Co., Ltd. வரைபடங்களை மதிப்பாய்வு செய்யவும், தேவையான தட்டு மற்றும் கூறு உள்ளமைவைத் தயாரிக்கவும் மற்றும் தொடர்புடைய தரமான தகவலை வழங்கவும் அதன் திறனை மதிப்பீடு செய்யலாம். எங்கள் தொழிற்சாலை ஒருங்கிணைப்பு உற்பத்திக்கு முன் தொழில்நுட்ப கேள்விகளை தீர்ப்பதில் கவனம் செலுத்த வேண்டும், குறிப்பாக ஆர்டரில் தரமற்ற பரிமாணங்கள் அல்லது மாற்று கூறுகள் உள்ளன. எந்திரம் தொடங்கப்பட்ட பிறகு தவிர்க்கக்கூடிய திருத்தங்களைத் தடுக்க தெளிவான ஒப்புதல் செயல்முறை உதவுகிறது.
முடிவுரை
ஒரு துல்லியமான ஊசி அச்சு ஒரு நிலையான அச்சு அடிப்படை மற்றும் நிலையான கூறுகளின் ஒருங்கிணைந்த தொகுப்பை நம்பியுள்ளது. கிளாம்பிங் தட்டுகள், குழி மற்றும் மைய தகடுகள், ஆதரவு தட்டுகள், ஸ்பேசர் தொகுதிகள் மற்றும் எஜெக்டர் வீடுகள் ஆகியவை கட்டமைப்பு அடித்தளத்தை வழங்குகின்றன. வழிகாட்டி தூண்கள், புஷிங்ஸ், எஜெக்டர் பின்ஸ், ஸ்லீவ்ஸ், ரிட்டர்ன் பின்ஸ், லோகேட்டிங் ரிங்க்ஸ், ஸ்ப்ரூ புஷிங்ஸ் மற்றும் உடைகள் பாகங்கள் துல்லியமான இயக்கம் மற்றும் நம்பகமான பாக வெளியீட்டை ஆதரிக்கின்றன. பொருள் தேர்வு, பரிமாணக் கட்டுப்பாடு, இயந்திர இணக்கத்தன்மை மற்றும் ஆய்வுப் பதிவுகள் ஆகியவை இந்த கூறுகள் ஒன்றாகச் செயல்படுகின்றனவா என்பதைத் தீர்மானிக்கின்றன.
Moldburger Mold Industry Co., Ltd.வெளியிடப்பட்ட பொருள் விவரக்குறிப்புகள், எந்திர வளங்கள் மற்றும் ஆய்வுக் கருவிகளால் ஆதரிக்கப்படும் அச்சு-அடிப்படை மற்றும் நிலையான-கூறு தீர்வுகளை வழங்குகிறது. நீங்கள் ஒரு புதிய ஊசி வடிவத்தை உருவாக்கினால் அல்லது மாற்று கூறுகளை ஆதாரமாகக் கொண்டிருந்தால், உங்கள் வரைபடங்கள், பொருள் தேவைகள், இயந்திர விவரங்கள் மற்றும் எதிர்பார்க்கப்படும் உற்பத்தி நிலைமைகளை எங்கள் குழுவிற்கு அனுப்பவும். உங்கள் கருவித் திட்டத்திற்கான பொருத்தமான உள்ளமைவைக் கண்டறிய தொழில்நுட்ப மதிப்பாய்வு மற்றும் மேற்கோளைக் கோரவும்.
அடிக்கடி கேட்கப்படும் கேள்விகள்
கே: அச்சு அடித்தளத்திற்கும் நிலையான அச்சு கூறுகளுக்கும் என்ன வித்தியாசம்?
A: ஒரு அச்சு அடித்தளம் என்பது தகடுகள் மற்றும் துணை உறுப்புகளின் கட்டமைப்பு அசெம்பிளி ஆகும், அவை குழி, மைய, வழிகாட்டும் அமைப்பு மற்றும் வெளியேற்றும் பொறிமுறையை வைத்திருக்கின்றன. வழிகாட்டி தூண்கள், வழிகாட்டி புஷிங்ஸ், எஜெக்டர் பின்ஸ், எஜெக்டர் ஸ்லீவ்ஸ், ரிட்டர்ன் பின்ஸ், லோகேட்டிங் ரிங்ஸ் மற்றும் ஸ்ப்ரூ புஷிங்ஸ் போன்ற அசெம்பிளிக்குள் அல்லது அதைச் சுற்றி நிறுவப்பட்ட செயல்பாட்டு பாகங்கள் நிலையான அச்சு கூறுகள் ஆகும். அச்சு அடிப்படையானது கட்டமைப்பு ஆதரவை வழங்குகிறது, அதே சமயம் நிலையான கூறுகள் சீரமைப்பு, இயக்கம், நிலைப்படுத்தல் மற்றும் பகுதி வெளியீடு ஆகியவற்றைக் கட்டுப்படுத்துகின்றன. நம்பகமான அச்சு செயல்பாட்டை அடைய இரண்டும் ஒன்றாக குறிப்பிடப்பட வேண்டும்.
கே: எந்த எஃகு துல்லியமான ஊசி அச்சு தளங்களுக்கு பொதுவாகப் பயன்படுத்தப்படுகிறது?
A: P20 மற்றும் 1.2311 முன் கடினப்படுத்தப்பட்ட எஃகு பொதுவாக பொது-நோக்கத்திற்கான அச்சு-அடிப்படை தட்டுகளுக்குப் பயன்படுத்தப்படுகின்றன, ஏனெனில் அவை இயந்திரத்திறன் மற்றும் இயந்திர செயல்திறன் ஆகியவற்றின் நடைமுறை கலவையை வழங்குகின்றன. விண்ணப்பத்தின் படி மற்ற தரங்கள் தேர்ந்தெடுக்கப்படலாம். எடுத்துக்காட்டாக, 4140 வலிமை மற்றும் கடினத்தன்மையுடன் தொடர்புடையது, H13 வெப்ப எதிர்ப்பு, துருப்பிடிக்காத எஃகு அரிப்பை எதிர்ப்பது மற்றும் S7 தாக்க எதிர்ப்புடன் தொடர்புடையது. இறுதித் தேர்வு அச்சு அமைப்பு, பிசின், இயக்க வெப்பநிலை, உடைகள், தேவையான கடினத்தன்மை மற்றும் சப்ளையர் பொருள் ஆவணங்கள் ஆகியவற்றைக் கருத்தில் கொள்ள வேண்டும்.
கே: ஊசி அச்சு துல்லியத்தில் வழிகாட்டி தூண்கள் மற்றும் புஷிங் ஏன் முக்கியம்?
ப: வழிகாட்டி தூண்கள் மற்றும் புஷிங்ஸ் அச்சு திறந்து மூடும் போது இரண்டு அச்சு பகுதிகளின் தொடர்புடைய நிலையை கட்டுப்படுத்துகிறது. சரியாகப் பொருந்திய கூறுகள், குழி மற்றும் மையப்பகுதியை உத்தேசித்த நிலையில் சந்திக்க உதவுகின்றன, தேவையற்ற இயக்கத்தைக் குறைக்கின்றன மற்றும் பிரியும் மேற்பரப்புகளைப் பாதுகாக்கின்றன. அவற்றின் விட்டம், நேர்த்திறன், பொருத்தம், கடினத்தன்மை, மேற்பரப்பு பூச்சு மற்றும் உயவு தேவைகள் அனைத்தும் செயல்திறனை பாதிக்கின்றன. அதிகப்படியான அனுமதி தவறான சீரமைப்புக்கு பங்களிக்கும், அதே நேரத்தில் அதிகப்படியான இறுக்கமான பொருத்தம் மீண்டும் மீண்டும் செயல்படும் போது உராய்வு, மதிப்பெண் அல்லது வலிப்பு ஏற்படலாம்.
கே: பிளாஸ்டிக் ஊசி அச்சுக்கு எஜெக்டர் ஊசிகளை எவ்வாறு தேர்ந்தெடுக்க வேண்டும்?
A: வார்ப்படம் செய்யப்பட்ட பகுதியின் வடிவவியல், சுவர் தடிமன், பொருள் சுருக்கம், வரைவு மற்றும் எதிர்பார்க்கப்படும் வெளியேற்ற எதிர்ப்பு ஆகியவற்றின் படி எஜெக்டர் ஊசிகளைத் தேர்ந்தெடுக்க வேண்டும். அவர்களின் தொடர்பு நிலைகள் புலப்படும் மதிப்பெண்கள் அல்லது பகுதி சிதைவை ஏற்படுத்தாமல் வெளியீட்டு சக்தியை விநியோகிக்க வேண்டும். முள் விட்டம், நீளம், தலை நடை, முனை வடிவியல், கடினத்தன்மை மற்றும் உமிழ்ப்பான் தட்டுக்குள் பொருத்தம் ஆகியவை அச்சு வரைபடத்திற்கு எதிராக சரிபார்க்கப்பட வேண்டும். எஜெக்டர் ஸ்லீவ்கள் உருளை முதலாளிகள் அல்லது மைய ஊசிகளைச் சுற்றி மிகவும் பொருத்தமானதாக இருக்கலாம், அங்கு சுற்றியுள்ள தொடர்பு மேற்பரப்பு தேவைப்படும்.
கே: தனிப்பயனாக்கப்பட்ட அச்சு தளத்தை ஆர்டர் செய்யும் போது வாங்குபவர்கள் என்ன தகவலை வழங்க வேண்டும்?
A: வாங்குபவர்கள் சமீபத்திய மோல்ட் அசெம்பிளி டிராயிங், பிளேட் பரிமாணங்கள், இயந்திர மாதிரி, டை-பார் இடைவெளி, தட்டு விவரங்கள், ரிங் மற்றும் மவுண்டிங் தேவைகள், எஜெக்டர் இடைமுகம், குழி ஏற்பாடு, பிசின் வகை மற்றும் எதிர்பார்க்கப்படும் உற்பத்தி நிலைமைகளை வழங்க வேண்டும். பொருள் தரங்கள், கடினத்தன்மை, முக்கியமான சகிப்புத்தன்மை, மேற்பரப்பு பூச்சு, பொருந்தக்கூடிய தரநிலைகள் மற்றும் தேவையான ஆய்வு ஆவணங்கள் ஆகியவற்றையும் ஆர்டர் குறிப்பிட வேண்டும். மேற்கோளுக்கு முன் இந்தத் தகவலை வழங்குவது, உற்பத்தியாளருக்கு இணக்கத்தன்மையை மதிப்பிடவும், சிறப்பு இயந்திரத் தேவைகளை அடையாளம் காணவும், பரிமாண அல்லது அசெம்பிளி சிக்கல்களின் அபாயத்தைக் குறைக்கவும் உதவுகிறது.
விசாரணையை அனுப்பு

X
உங்களுக்கு சிறந்த உலாவல் அனுபவத்தை வழங்கவும், தள போக்குவரத்தை பகுப்பாய்வு செய்யவும் மற்றும் உள்ளடக்கத்தைத் தனிப்பயனாக்கவும் நாங்கள் குக்கீகளைப் பயன்படுத்துகிறோம். இந்தத் தளத்தைப் பயன்படுத்துவதன் மூலம், எங்கள் குக்கீகளைப் பயன்படுத்துவதை ஒப்புக்கொள்கிறீர்கள்.
தனியுரிமைக் கொள்கை